现场条件与目标
现场是珠三角某设备制造商的三条装配线,节拍 90 至 150 秒,每条线 8 至 12 个工位。质检需要在工位上看清孔位对正、密封圈是否翻边、螺丝是否漏装,原先靠工位灯下目视与手写返工单,争议时缺少依据。车间为 24V 与 220V 混合供电,机床附近有振动与油雾,工位可用空间不足 200 毫米见方。
改造目标限定在图像链路上:把关键工位画面送到工控机放大判读并截图存档,班长屏同步看到当前工位状态,产线控制网不参与视频传输,不改动 PLC 与扫码枪的既有连接。
线边电气柜留给视频的就是一条 12V 辅助回路与两个空闲 USB 口,工控机与产线扫码器共用一台显示器但软件相互独立。班长屏位于三条线交汇处,图像来源要在不重装系统的前提下接入,因此链路上的转换与采集环节全部放在工位侧完成,机柜侧只增加一个采集箱。
点位构成
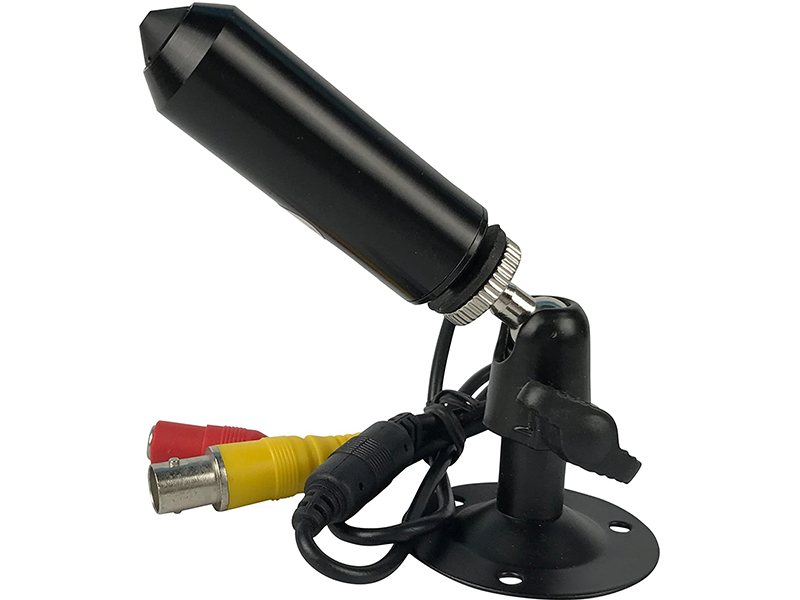
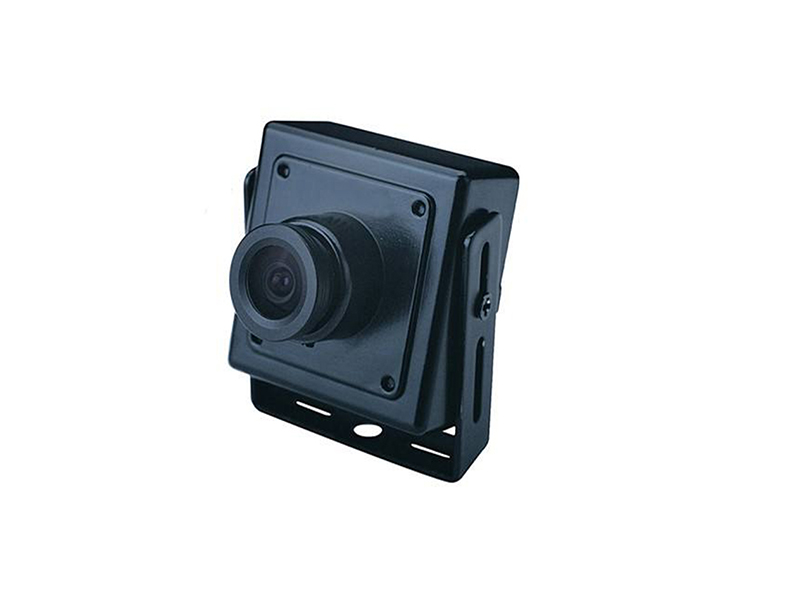
单线 9 个点位:孔位对正 4 个、密封圈内检 3 个、线体首末全景 2 个。微型机型用抱箍固定在机架方管上,镜头垂直于治具面,避免与操作者手部动作相互遮挡。
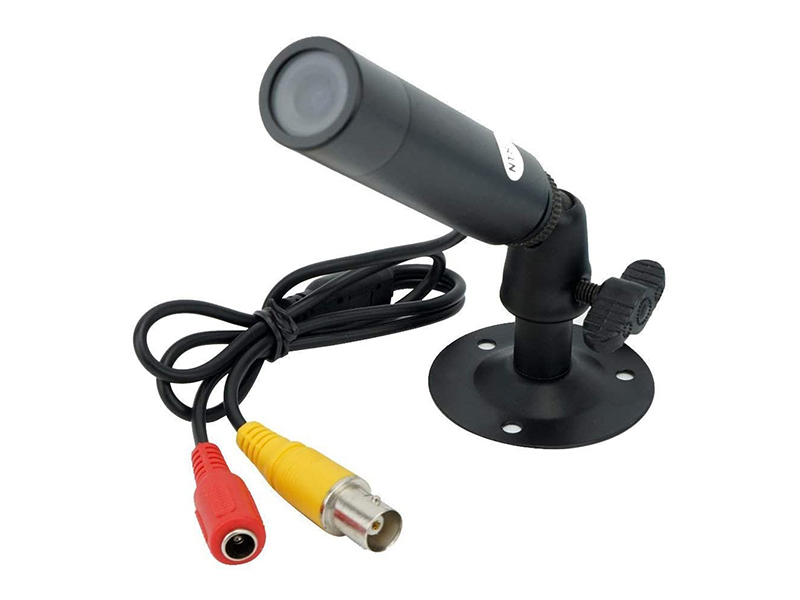
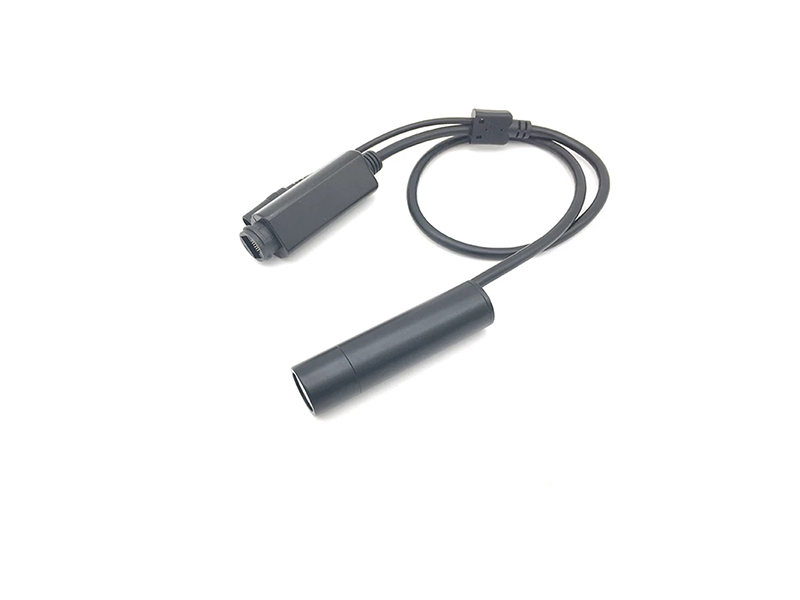
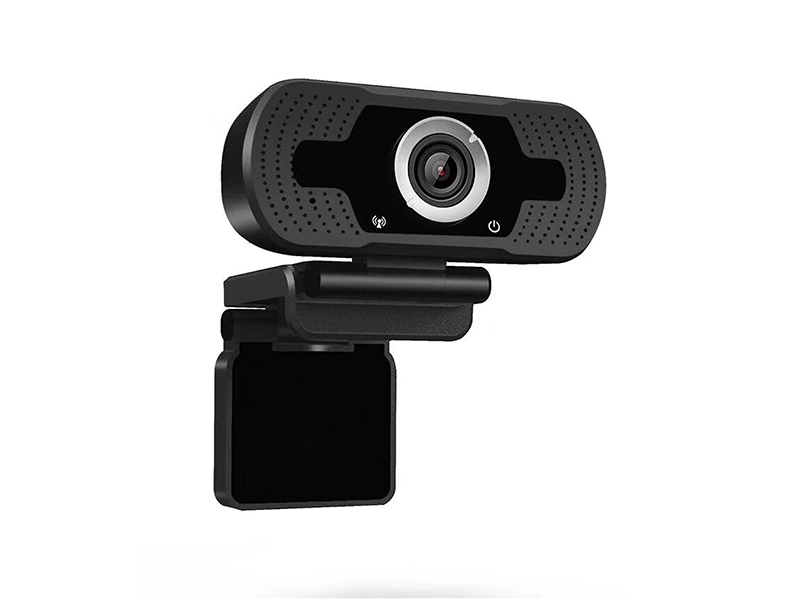
内检点位用 USB 机型顶住治具口,视场宽度控制在 60 至 90 毫米,判读以孔位边缘与密封圈轮廓为准;孔位对正点位用同轴高清机型,线路沿桥架汇入线边的采集箱;线体首末两路取全景,负责核对件体进出顺序。
线路与设备接法
接头全部改用带锁 BNC 与带卡扣的 USB 线,抵抗振动松脱。摄像机不接机床本体,支架独立固定,减少振源直接传导到镜头。
| 环节 | 做法 | 设备类别 |
|---|---|---|
| 工位成像 | 30×30 毫米星光级微型同轴高清机型贴近治具,制式统一 PAL、25 帧 | 微型摄像机 |
| 本地放大 | 1080P USB UVC 机型直连工控机 USB 3.0 口,免驱直接进检测软件 | USB 摄像机 |
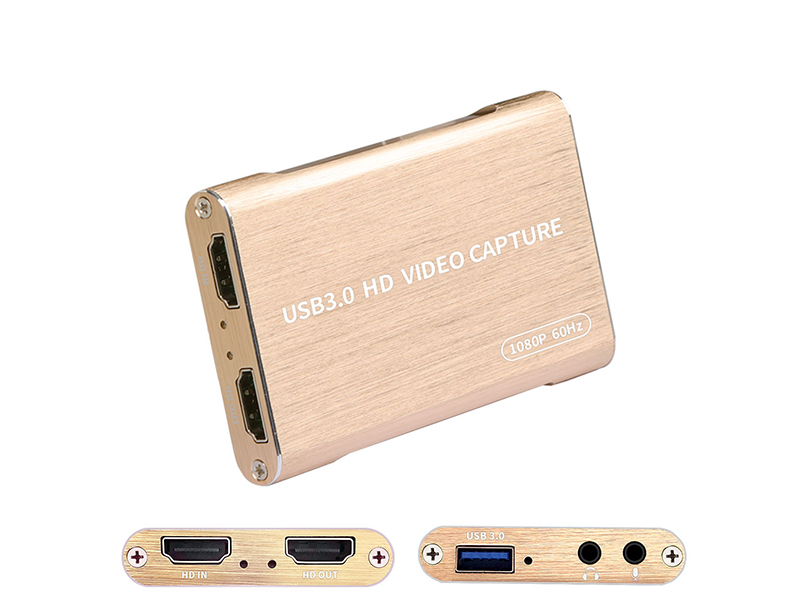
| 模数桥接 | AHD/TVI/CVI/CVBS 转 USB 3.0 采集卡把同轴画面送进检工位软件 | 音视频配件 |
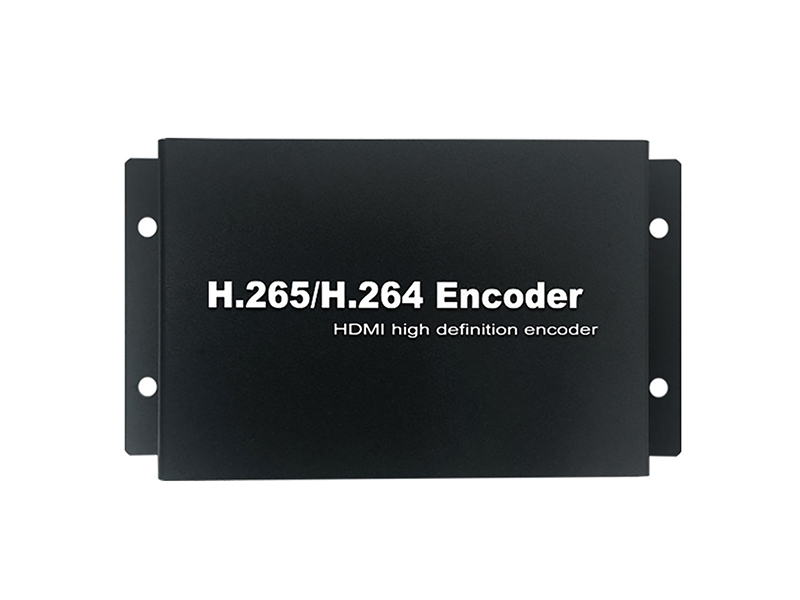
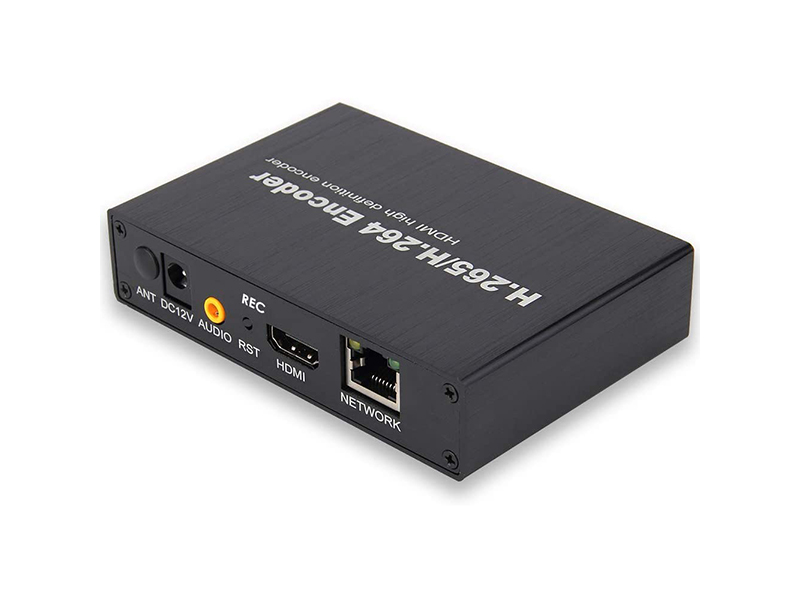
| 线边显示 | H.265 1080P HDMI 编码器把班长屏图像推到线边显示器与录像主机 | 视频编码器 |
| 供电走线 | 集中 DC 12V 加分路保险,视频线与动力线分槽,间距 100 毫米以上 | 微型摄像机 |
调试与验收
调试先统一制式,全线都用 PAL 25 帧,避免混用 NTSC 30 帧造成采集卡丢帧与软件抓图错位。补光用带偏光的小灯,压住金属件高光。工控机上按工位号给每路打时间戳,与班次记录对应。
验收用缺陷样张做判读试验:密封圈翻边、缺螺丝、标签歪斜各准备 20 件,回放与截图能判读即视为通过;连续运行一周后复紧全部支架与接头,检查镜头污染情况。按 1080P 通道 2 至 4 Mbps 估算,9 路留档 15 天约需 1.1 至 2.2 TB。
工位的补光统一用低眩光条形灯,灯源方向与镜头成 30 度以上夹角,避免金属件出现高光带。油雾较重的位置加护罩并每班擦拭,镜头前的防护玻璃按可拆洗结构选型。采集卡与工控机之间用固定长度线缆,多余部分不盘绕在机架散热面上,接地端接到线边机柜的接地排而不是机床外壳。
后续扩展
工位增加时先核对工控机空闲 USB 口与采集通道数,扩容机型按同一制式与镜头规格选,避免出现两批画面色彩不一致。代工订单可在固件里预置 PAL 制式、亮度上限与图像参数,出厂前预调并随机附检验记录。同类产线现场可先索取样机与兼容清单,把工位数、治具尺寸与工控机接口情况发给 info@vctcctv.com。