观察对象与安装条件
产线可视的采集对象通常有四类:工位上手部与工装的动作过程、设备腔体与模组内部的运行状态、检测治具上的产品外观、以及人机协同区域的安全间隔。前两类决定机型尺寸,后两类决定分辨率与焦距,不能统一按最高像素选型,否则小孔位放不下,成本也压不下来。
车间的安装条件比画质更早成为约束。机身上方多为夹具与走线槽,可给摄像机的空间常在几十毫米见方以内;金属结构对无线信号屏蔽明显,能走线就优先走线;粉尘、切削液与油污要求把镜头藏在防护罩后面,防护罩留可拆卸结构以便擦镜;靠近变频器与大功率驱动的线路要把视频线与动力线分槽敷设。
既有设备多数仍是模拟制式。老治具上带的显示与录像端还在使用时,前端选支持多制式的同轴高清或标清输出机型,用制式开关对齐,不必整体更换后端。
机型与采集端构成
微型摄像机按输出形式分模拟、网络与 USB 三条线,接入端决定选哪一条。
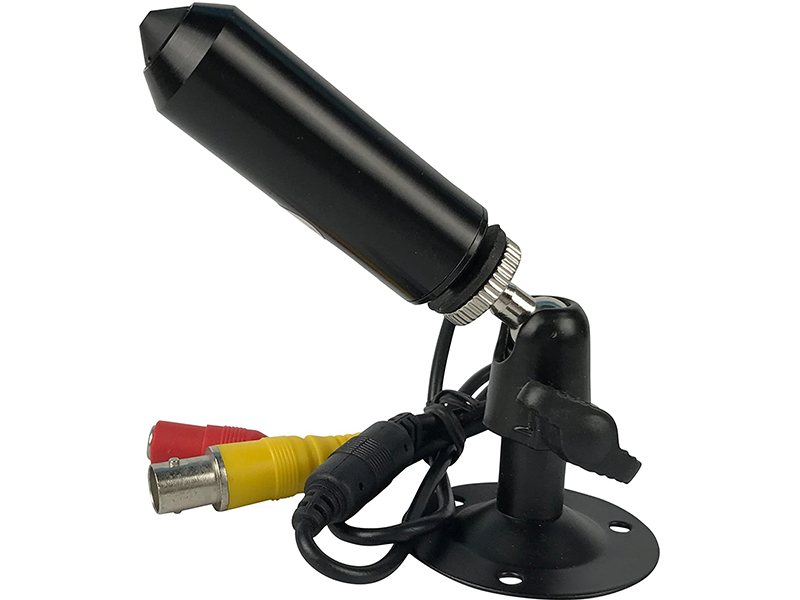
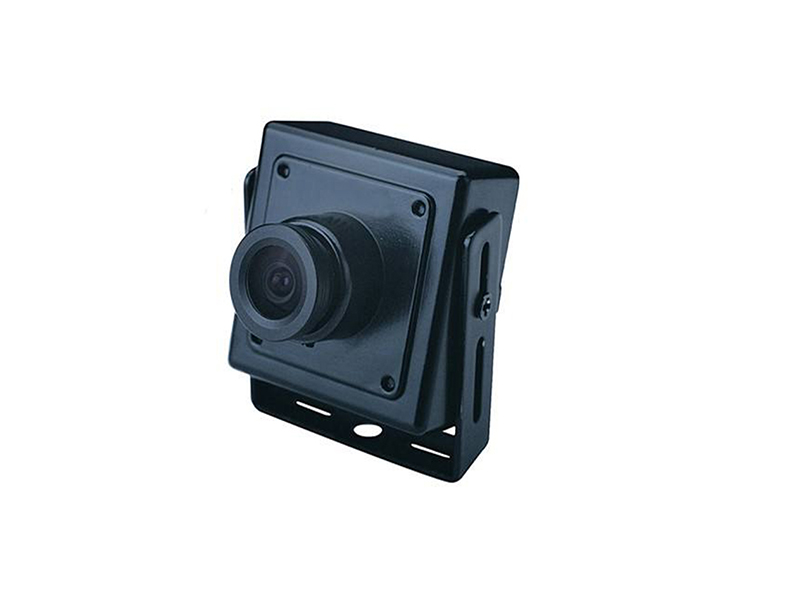
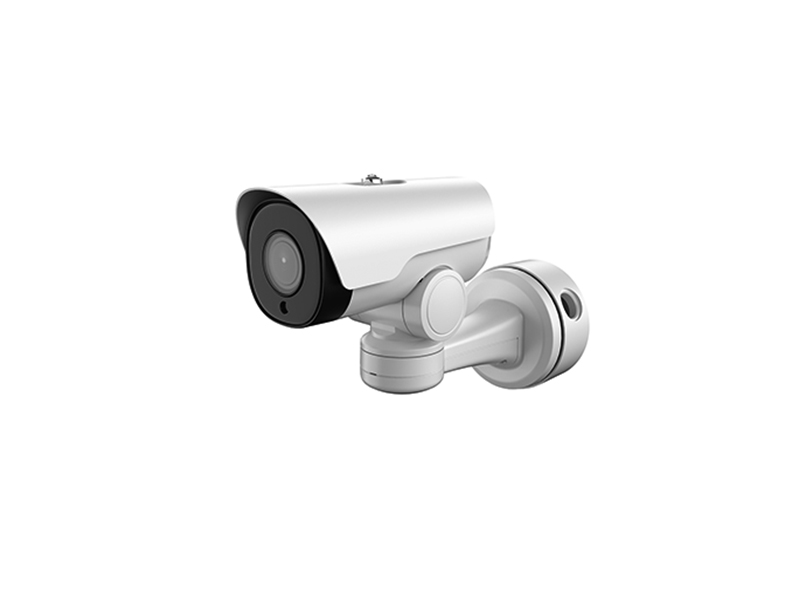
- 腔体与夹具内检查:模拟微型摄像机,机身尺寸从三十毫米见方到四十毫米见方按孔位选
- 工位全景与动作记录:网络微型摄像机,走网线进车间交换机,画面在工控机上集中翻看
- 单台设备本地观察:USB UVC 摄像头直接插工控机或一体机,不额外占用采集插槽
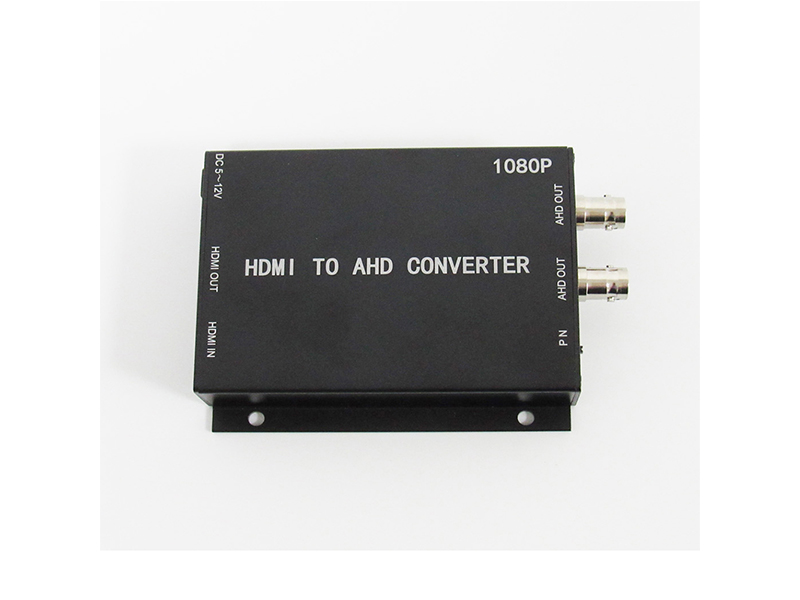
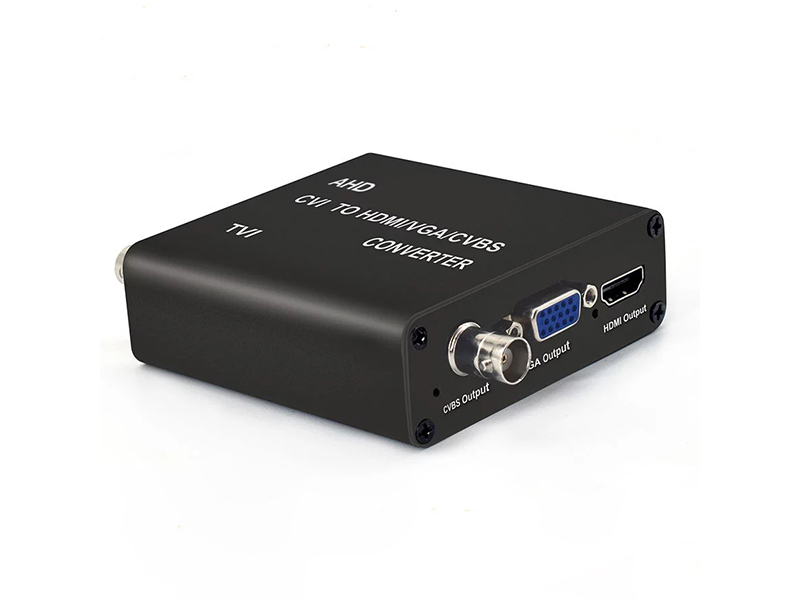
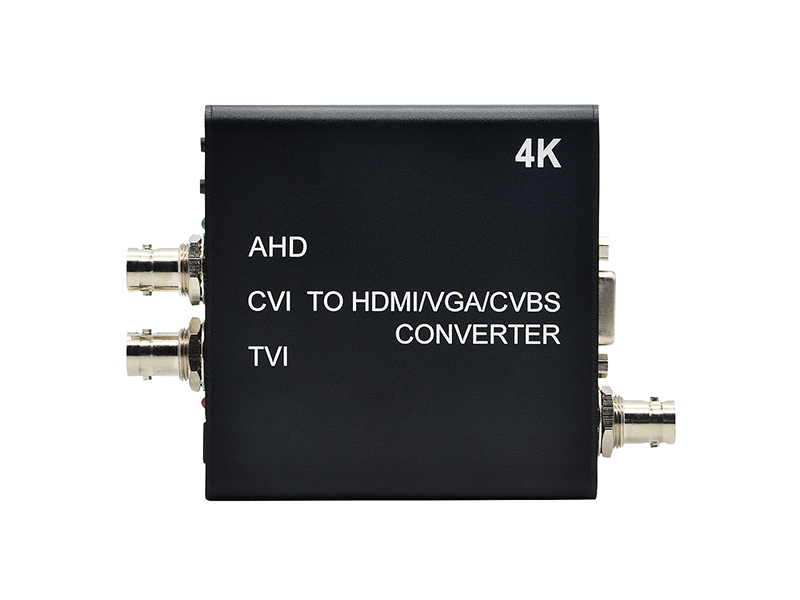
- 多路同屏:AHD 或 CVBS 转 HDMI 转换器把多路信号接到车间大屏,旧显示设备继续服役
- 老治具线路复用:同轴高清转 IP 的编码器把模拟通道并入现有网络管理平台
- 画面留存与追溯:采集卡把 HDMI 或同轴高清信号送进上位机软件,配合产线节拍做片段录制
接入工控机与取电做法
工业现场的接线以可复制为原则,同一工序的每一台设备用同一种接入方式,后期换机不影响上位机配置。
| 环节 | 做法 | 用到的设备 |
|---|---|---|
| 孔位与固定 | 在夹具或护板上开孔,镜头外露部分加防护圈,机身后侧留线缆弯折半径 | 微型摄像机 |
| 信号接入 | 工控机有 USB 空位走 UVC;需要多路并行时走采集卡,按插槽带宽定路数 | 采集卡、USB 摄像机 |
| 制式对齐 | 前端与显示或录像端的制式统一,四合一机型用拨码或菜单锁定一种输出 | 模拟微型摄像机、转换器 |
| 取电 | 优先 POE 或集中稳压供电,长线末端测电压,不在机床强电回路上分接电源 | 微型网络摄像机、音视频配件 |
| 抗干扰 | 视频线与动力线分槽,屏蔽层单端接地,减少变频器造成的画面横纹 | 同轴线缆、视频转换器 |
记录方式与存储安排
工位画面的留存目的决定录像策略:用于事后追溯工序问题的,按班次连续录像并保存七到三十天;用于展示与培训的,只在触发时段录制片段;用于对外投标或客户验厂的场景,需要保留可单独导出的文件。1080P 单路按 2 至 4 Mbps 估算,十六路同时录像时先算总量再定盘位,工控机本地盘不建议做长期存储,避免与生产软件抢磁盘性能。
- 连续录像与触发片段分开设置,不同工位用不同录像计划
- 通道标题写入工序号与工位号,导出的文件可追溯到具体设备
- 需要放大查看细节的工位提高分辨率而不是单纯加长镜头,兼顾视野
- 上位机软件读取 USB 通道时固定设备路径,防止换插口后识别顺序变化
与上位系统的配合方式
工位画面的调用多由上位系统发起:产线节拍给出触发信号,视频侧按通道与时间段输出文件;或者由操作工在工控机上手动截取一段。两种模式对采集端的要求不同,触发式要保证文件切分与命名可控,手动式要保证软件能直接看到设备。接入前先确认工控机的系统类型与 USB 带宽分配,避免与数据采集设备共用同一个控制器,导致高负载时丢帧。
- 每一路采集设备的路径写死在配置文件里,换插口后不至于串位
- 车间照明造成画面横纹时,把快门与电源频率对齐,不靠后期去纹
- 触发信号由上层系统给出时,文件按工单号命名,视频侧不参与控制逻辑
- 需要长期保留检测画面的工位,片段导出目录挂独立磁盘,与系统盘分开
- 工位改造后重新确认视角与焦距,沿用旧点位表容易出现画面偏移
交付与售后
交付内容包含点位图、制式表与线缆清单,逐工位确认孔位尺寸、画面覆盖范围与上位机识别结果。自有产线支持结构件、丝印、镜头焦距、红外板、线长与固件参数的定制,可按工位孔位改结构而不更换成像方案。请提供工位孔位尺寸、现有显示或录像端的品牌与制式、工控机接口类型,致电 +86-755-28146081 或发邮件至 info@vctcctv.com,先出样机与接口清单。